近两年,国内整车厂的涂装车间几乎都在算同一笔账:单车涂装能耗占整厂能耗的四成以上,而烘烤环节又是其中的大头。围绕这条主线,武汉汽车涂料的技术路线正在发生一次不太显眼却相当实质的调整——从过去单纯追求外观与防护指标,转向同时兼顾固化温度与烘烤道次。
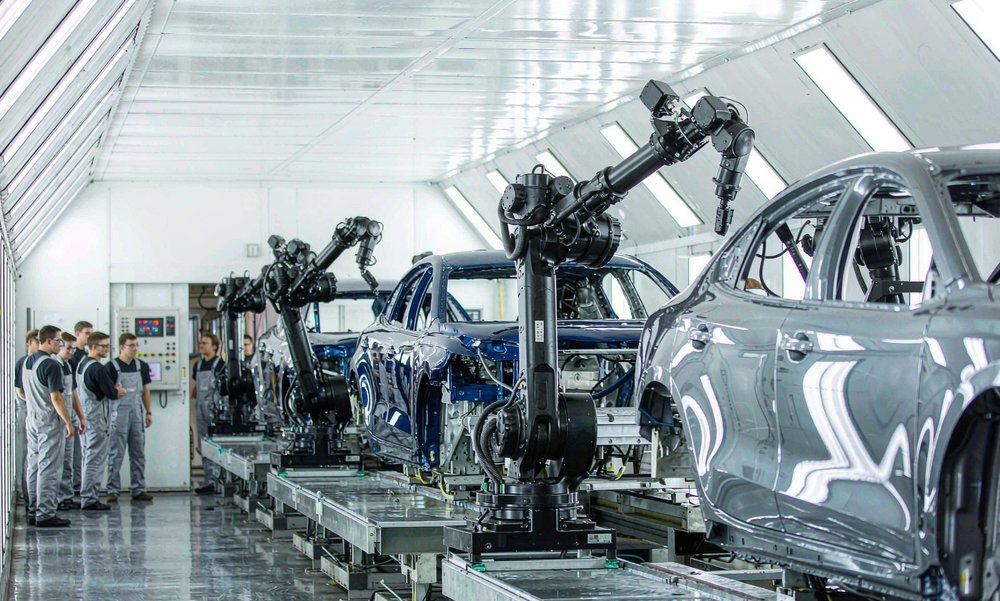
传统工艺里,中涂、色漆、清漆各需一次烘干,车间要维持多段高温区。如今越来越多的产线把中涂与色漆合并烘烤,甚至采用湿碰湿的紧凑工艺,把三次烘烤压缩到一到两次。这对涂料提出的要求很直接:低温下要能充分交联,层间不能咬底,流平与抗流挂的平衡窗口更窄。武汉汽车涂料供应商在这一环节的配方能力,往往比色差控制更能决定项目能否顺利落地。
技术要点集中在三处。一是树脂体系的反应活性,需要在 120 至 140 摄氏度的区间内完成固化,同时保证硬度与柔韧性的匹配;二是催干剂与流变助剂的搭配,低温下溶剂或水的挥发变慢,稍有不慎便出现针孔与橘皮;三是层间附着,湿碰湿工艺堆叠的膜层如果交联梯度不合理,后期容易在划格试验中暴露问题。
从选型角度看,整车厂现在更愿意把固化窗口写进技术协议。以往只约定膜厚、光泽与色差,如今会明确烘烤曲线允许的浮动范围,以及超出范围后的复检方式。对武汉汽车涂料而言,这意味着配方不能只在一个标准条件下表现良好,而要在产线真实的温湿度波动中保持稳定。
另一个容易被忽略的变量是颜色。紧凑工艺减少了烘烤次数,膜层间的流平时间随之变短,同一色号在不同线体上的呈色差异会被放大,这也是近两年武汉汽车涂料在配色环节被追问最多的问题。正因如此,越来越多的项目在试线阶段就要求同步做色板比对与留样封存,把颜色一致性提前锁定。
在武汉双虎涂料,这类需求通常落在大型调色中心完成。中心可依据客户提供的色卡、实板或旧件来样配色,配合快速打样能力,在较短时间内出小样供试线验证,让配方调整与产线节拍同步推进,而不是等到量产后才反复修正。对于正在推进涂装线节能改造的整车与零部件企业来说,这种前置验证能力往往比单价更值得纳入评估。
